
Mi is pontosan az FDM 3D nyomtatás?

Bevezető
Ismerd meg a
Fused Deposition Modeling,
más néven FDM 3D nyomtatás alapjait.
Tudd meg, miért olyan megfizethető ez a 3D nyomtatási technológia, és miért
kiváló választás gyors, olcsó prototípusok készítéséhez. Merülj el az FDM
anyagokban, valamint a felhasználó számára ismertetett előnyökben és
hátrányokban.
Az olvasztott leválasztású modellezés (FDM), más néven olvasztott szálgyártás
(FFF) egy additív gyártási eljárás, amely az anyagsajtolás kategóriájába
tartozik. Az FDM során a tárgyat úgy építik meg, hogy egy előre meghatározott
útvonalon, rétegről rétegre szelektíven lerakják az olvasztott anyagot. A
felhasznált anyagok hőre lágyuló polimerek, amelyek filament formában
érkeznek.
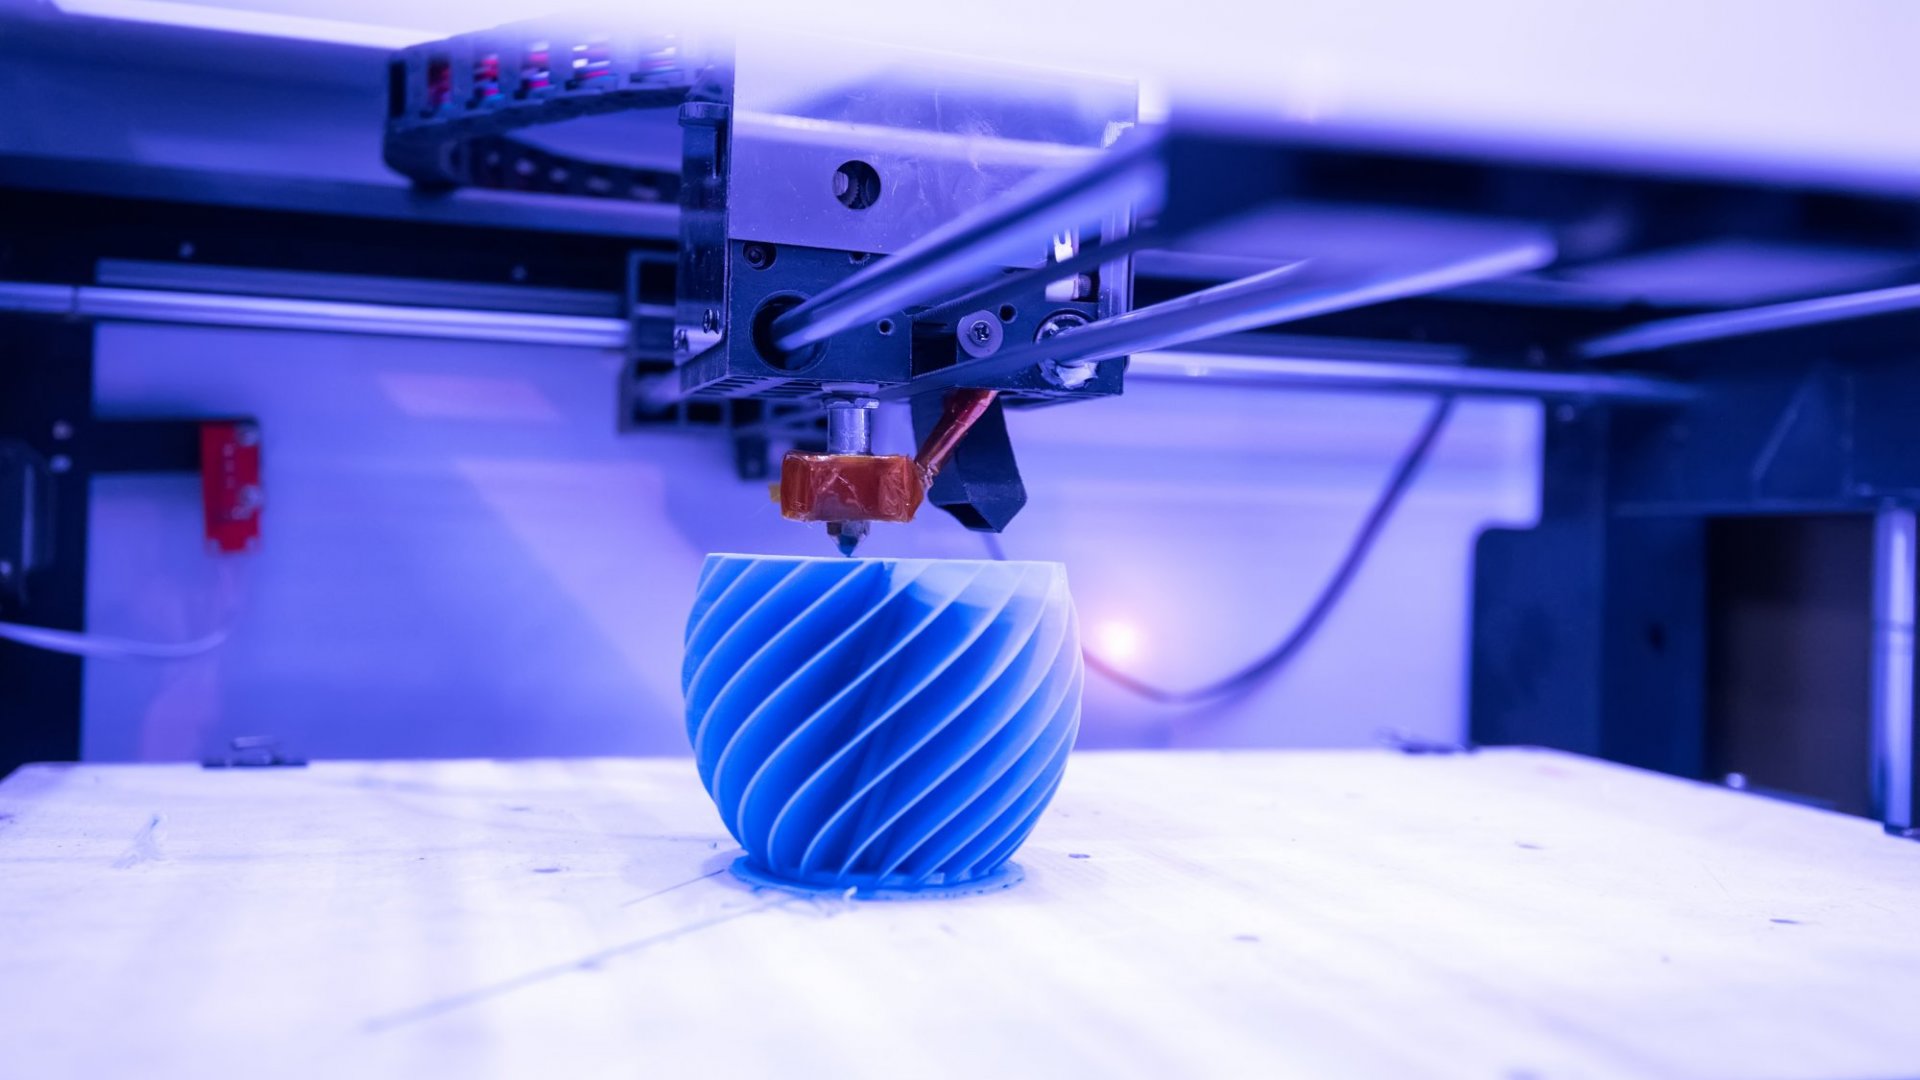
Az FDM a legszélesebb körben alkalmazott 3D nyomtatási technológia.
Világszerte a 3D-nyomtatók legnagyobb telepített bázisát teszi ki, és gyakran
ez az első 3D-nyomtatási technológia, amellyel az emberek találkoznak. Ez a
cikk bemutatja a technológia alapelveit és legfontosabb jellemzőit, azzal a
céllal, hogy segítsen a lehető legjobb eredményeket elérni az FDM
nyomtatással.
Hogyan működik az FDM?
Az FDM gyártási folyamat úgy működik, hogy először egy orsó hőre lágyuló
filamentumot tölt be a nyomtatóba. Miután a fúvóka elérte a kívánt
hőmérsékletet, a filamentet az extrudálófejbe és a fúvókába vezetik, ahol
megolvad.
Az extrudálófej egy háromtengelyes rendszerhez van csatlakoztatva, amely
lehetővé teszi, hogy x-, y- és z-irányban mozogjon. Az olvadt anyagot vékony
szálakban extrudálják, és rétegenként előre meghatározott helyeken helyezik el,
ahol lehűl és megszilárdul. A hűtés felgyorsítása érdekében az extrudálófejhez
ventilátorok csatlakoztathatóak.
Egy terület kitöltéséhez több menetre van szükség, hasonlóan ahhoz, mintha
egy téglalapot jelölővel színeznénk ki. Amikor egy réteg elkészült, a
nyomtatótér lefelé mozog (vagy más gépfelépítéseknél az extrudálófej
felfelé), és egy új réteg kerül felhelyezésre. Ez a folyamat addig
ismétlődik, amíg az alkatrész el nem készül.
FDM nyomtató paraméterei
A legtöbb FDM-rendszer lehetővé teszi számos folyamatparaméter beállítását.
Ezek közé tartozik mind a fúvóka, mind az építőplatform hőmérséklete, az
építési sebesség, a rétegmagasság és a hűtőventilátor sebessége.
Az építési méret és a rétegmagasság azonban aggodalomra ad okot. Az asztali
3D nyomtatók építési mérete általában 200 x 200 x 200 mm-től akár 500 x 500 x
500 mm-esek is lehetnek. Ha kisebb nyomtatóteret részesítjük előnyben
(például költségcsökkentés céljából), egy nagy modellt kisebb részekre lehet
bontani, majd újra összerakni.
Az FDM-ben használt tipikus rétegmagasság 100 és 400 mikron között változik,
és a megrendelés leadásakor meghatározható. A kisebb magasságú réteg simább
alkatrészeket készít, és pontosabban rögzíti az ívelt geometriákat, míg a
nagyobb magasságú réteggel gyorsabban és költséghatékonyabban állíthatók elő
az alkatrészek.
Melyek az FDM 3D nyomtatás jellemzői?
Bár az FDM technológiával működő 3D nyomtatók extrudáló rendszerei között vannak eltérések, és az alkatrészek különböző minőségűek lehetnek, van néhány közös jellemző (néhány jó, néhány rossz), amelyre FDM-nyomtatáskor számíthatsz.
Torzulás
A vetemedés az FDM egyik leggyakoribb hibája. Amikor az extrudált anyag a
megszilárdulás során lehűl, a méretei csökkennek. Mivel a nyomtatás különböző
szakaszai különböző sebességgel hűlnek, a méreteik is különböző sebességgel
változnak. Az eltérő lehűlés belső feszültségek kialakulását okozza, amelyek
felfelé húzzák az alatta lévő réteget. A vetemedés megelőzhető a nyomtató
hőmérsékletének szorosabb ellenőrzésével, valamint az alkatrész és az
építőplatform közötti tapadás növelésével.
A tervezési döntések szintén csökkenthetik a vetemedés valószínűségét:
- A nagy lapos területek (mint például a téglalap alakú dobozok jellemzői) hajlamosabbak a vetemedésre, ezért lehetőség szerint kerülni kell őket.
- A vékony, kiálló elemek szintén hajlamosak a vetemedésre. A vetemedés elkerülhető, ha több anyagot adunk a vékony szélekhez, hogy növeljük az építési platformhoz érő területet.
- Az éles sarkok gyakrabban vetemednek, mint a lekerekített alakzatok, ezért jó gyakorlat, ha íveket adunk a tervezéshez.
- A különböző anyagok hajlamosabbak a vetemedésre. Az ABS általában érzékenyebb a vetemedésre, mint a PLA vagy a PETG.
Rétegtapadás
Az FDM-alkatrészeknél kritikus fontosságú a biztonságos tapadás a lerakott
rétegek között. Amikor az olvadt hőre lágyuló műanyagot a fúvókán keresztül
extrudálják, az előzőleg nyomtatott réteghez nyomódik. A magas hőmérséklet és
a nyomás hatására ez a réteg újraolvad, és az új réteg összekapcsolódik a
korábban nyomtatott alkatrésszel.
A különböző rétegek közötti kötésszilárdság mindig alacsonyabb, mint az anyag
alapszilárdsága. Ez azt jelenti, hogy az FDM-alkatrészek eredendően
anizotrópok: szilárdságuk a z-tengelyben mindig kisebb, mint az XY-síkban.
Emiatt fontos figyelembe venni az alkatrész orientációját az FDM alkatrészek
tervezésekor.
Például a vízszintesen, 50%-os kitöltéssel ABS-ből nyomtatott szakító
próbadarabokat összehasonlították a függőlegesen nyomtatott próbadarabokkal,
és megállapították, hogy az XY nyomtatási irányban majdnem négyszer nagyobb
szakítószilárdsággal rendelkeznek, mint a Z irányban és majdnem tízszer
többet nyúltak, mielőtt eltörtek.
Alátámasztás
Mivel az olvadt hőre lágyuló műanyagot nem lehet levegőn lerakni, egyes
geometriákhoz tartószerkezetre van szükség. A tartóanyagot nehéz lehet
eltávolítani, ezért gyakran egyszerűbb úgy tervezni az alkatrészeket, hogy
minimálisra csökkentsük az alátámasztások szükségességét.
A támasztékot általában ugyanabból az anyagból nyomtatják, mint az
alkatrészt. Léteznek folyadékban oldódó tartóanyagok is, de ezeket elsősorban
a csúcskategóriás asztali vagy ipari FDM 3D nyomtatókban használják és
végeredményként a minőségen sem biztos, hogy megmutatkozik, emellett a
feloldható hordozók használata növeli a nyomtatás teljes költségét.
Sűrűség és rétegvastagság
A nyomtatási idő csökkentése és az anyagmegtakarítás érdekében az
FDM-alkatrészeket általában nem tömörre nyomtatják. Ehelyett egy külső falat
alakítunk ki amelyet több menetben alakít ki a nyomtató, a belsejét - a
kitöltést - pedig egy belső, alacsony sűrűségű szerkezettel tölti ki.
A sűrűség mértéke és a fal vastagsága nagyban befolyásolja az alkatrész
szilárdságát. Az asztali FDM-nyomtatók esetében az alapértelmezett beállítás
20%-os sűrűség és 1.2 mm-es falvastagság, ami a gyors nyomtatáshoz megfelelő
kompromisszumot jelent a szilárdság és a sebesség között.
Az FDM egyik fő erőssége a felhasználható anyagok széles skálája, amely
magában foglalja az általános hőre lágyuló műanyagokat (pl. PLA és ABS), a
műszaki anyagokat (pl. TPU és PETG) és a nagy teljesítményű hőre lágyuló
műanyagokat (pl. PEI).
A felhasznált anyag befolyásolja a nyomtatott alkatrész mechanikai
tulajdonságait és pontosságát, valamint a költségeit.
Összegzés
Milyen előnyei vannak az FDM 3D nyomtatásnak?
- Az FDM a legköltséghatékonyabb módja az egyedi hőre lágyuló műanyag alkatrészek és prototípusok előállításának.
- Az átfutási idők rövidek (jellemzően néhány nap) a technológia elterjedtsége miatt.
- Anyagok széles választéka áll rendelkezésre, amelyek mind prototípusok készítésére, mind egyes funkcionális alkalmazásokhoz alkalmasak.
- Az FDM segítségével gyorsan és költséghatékonyan készíthetők prototípusok és funkcionális alkatrészek.
- Az FDM-hez az anyagok széles skálája áll rendelkezésre.
Milyen hátrányai vannak az FDM 3D nyomtatásnak?
- Az FDM-nek van a legalacsonyabb felbontása a többi 3D nyomtatási technológiához képest, ezért nem alkalmas nagyon apró részleteket tartalmazó alkatrészekhez.
- Az alkatrészek valószínűleg látható rétegvonalakkal rendelkeznek, ezért a sima felület érdekében utófeldolgozásra van szükség.
- A rétegtapadási mechanizmus miatt az alkatrészek eredendően anizotrópok.
- Az FDM eleve anizotróp, ezért mechanikailag kritikus alkatrészekhez nem alkalmas.


