
Mi is az SLA 3D nyomtatás?

Bevezető
Ismerd meg a
Stereolithography,
más néven SLA 3D nyomtatás alapjait.
A sztereolitográfia (SLA) bevezetőjében az eljárás alapelveivel foglalkozunk, amelyek kulcsfontosságúak annak meghatározásához,
hogy alkalmas-e egy adott alkalmazáshoz, ezentúl meg fogod ismerni az SLA 3D nyomtatás fontos szempontjait.
Mi az a sztereolitográfia?
Az SLA egy olyan additív gyártási eljárás, amely a kádas fotopolimerizáció családjába tartozik. Másnéven egyfajta műgyanta 3D nyomtatása, három fő nyomtatási technológia kapcsolódik a tartályos polimerizációhoz: SLA, DLP és LCD. A három technológia mindegyike fényforrást használ a fotopolimerek gyógyításához/keményítéséhez, de a következő különbségekkel:
- A sztereolitográfia (SLA) UV-sugárzást használ fényforrásként a polimer gyanta szelektív kikeményítéséhez
- A digitális fényfeldolgozás (DLP) egy digitális projektort használ UV-fényforrásként a gyantaréteg kikeményítéséhez
- A folyadékkristályos kijelző (LCD) egy LCD-kijelző modult használ meghatározott fényminták kivetítésére
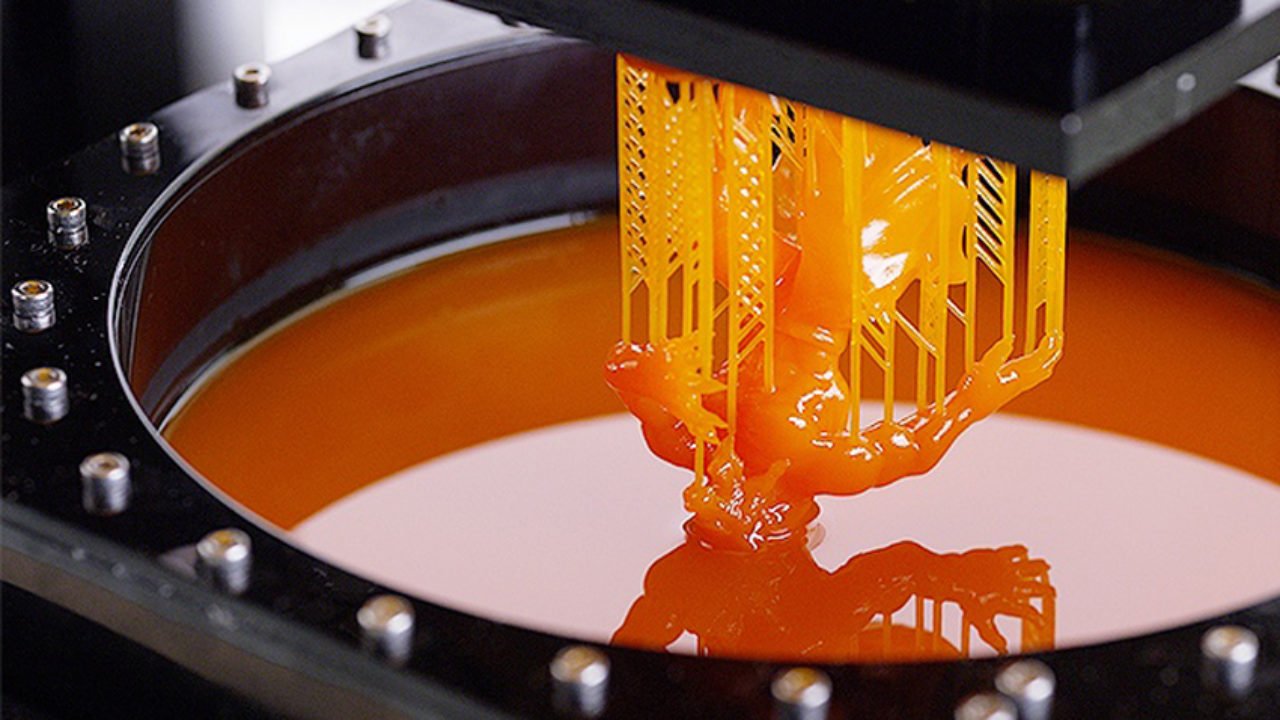
Az SLA az egyik legszélesebb körben használt tartályos fotopolimerizációs technológia, lényegében egy polimer gyantát szelektíven, rétegről rétegre, ultraibolya (UV) sugarak segítségével keményítünk ki. Az SLA-ban használt anyagok fényérzékeny, hőre keményedő polimerek, amelyek folyékony formában feldolgozandóak.
Az 1986-ban szabadalmaztatott SLA volt az első 3D nyomtatási technológia. És még ma is az SLA a legköltséghatékonyabb 3D nyomtatási technológia, ha nagy pontosságú vagy sima felületű alkatrészekre van szükségünk. A legjobb eredmény akkor érhető el, ha a tervező kihasználja a gyártási folyamat előnyeit és hátrányait egyaránt.
Hogyan működik az SLA?
1. Az SLA 3D nyomtatás úgy működik, hogy először az építőplatformot a folyékony fotopolimer tartályába helyezzük, a folyadék felszínétől egy réteg magasságú távolságra.
2. Egy UV-lézer létrehozza az alap réteget a fotopolimer gyanta szelektív kikeményítésével és megszilárdításával.
3. A fotopolimerizációs folyamat megszilárdulási része során a folyékony gyantát alkotó monomer szénláncokat az UV-lézer fénye aktiválja, és azok megszilárdulnak, erős, felbonthatatlan kötéseket hozva létre egymás között.
4. A lézersugarat egy előre meghatározott útvonalra fókuszáljuk egy tükörkészlet segítségével. A modell teljes keresztmetszeti területét letapogatják, így az előállított alkatrész majdhogynem teljesen megszilárdul.
5. A nyomtatás után azonban az alkatrész nem lesz teljesen kikeményedett állapotban. További utókezelésre van szüksége UV sugárzás alatt, a magasabb mechanikai tulajdonságok elérésének érdekében.
A fotopolimerizációs folyamat irreverzibilis, és nincs mód az SLA alkatrészek visszafordítására folyékony formába. Ezen SLA alkatrészek melegítése olvadás helyett égést okoz. Ez azért van, mert az SLA-val előállított anyagok hőre keményedő polimerekből készülnek, szemben a hőre lágyuló műanyagokkal, amelyeket az FDM technológia használ.
Milyen paraméterei vannak az SLA nyomtatásnak?
Az SLA nyomtatók legtöbb nyomtatási paraméterét a gyártó rögzíti, és azok nem módosíthatók. Az egyetlen bemeneti paraméter a rétegmagasság és az alkatrész orientációja.
Rétegmagasság
25 és 100 mikron között változik. Az alacsonyabb rétegmagasságok pontosabban rögzítik az ívelt geometriákat, de növelik a gyártási időt és a költségeket - és a hibás nyomtatás valószínűségét. A 100 mikronos rétegmagasság a legtöbb gyakori alkalmazáshoz megfelelő.
Építési méret
Az építési méret az SLA gép típusától függ. Két fő SLA gépbeállítás létezik: a felülről lefelé orientált és az alulról felfelé orientált:
Az alulról felfelé nyomtatók a fényforrást a gyantatartály alá helyezik (lásd a fenti ábrát), és az alkatrész fejjel lefelé épül. A tartály alja átlátszó, szilikonbevonattal ellátott, amely átengedi a lézer fényét, de megakadályozza, hogy a kikeményített gyanta megtapadjon rajta. Minden réteg után a kikeményített gyanta leválik a tartály aljáról, miközben az építési platform felfelé mozog. Ezt nevezzük hámozási lépésnek.
A felülről lefelé irányuló nyomtatók a lézerforrást a tartály fölé helyezik, és az alkatrész felfelé néző irányban épül meg. Az építési platform felülről indul, és minden réteg után lefelé mozog.
Melyek az SLA 3D nyomtatás jellemzői?
Az SLA 3D nyomtatás fő jellemzői a szükséges tartószerkezet, a görbület és a rétegtapadás.
Tartószerkezet
Az SLA esetében legtöbbször szükség van egy tartószerkezetre. A tartószerkezeteket ugyanabból az anyagból készül, mint az alkatrészt, és a nyomtatás után szerszámokkal, vagy akár kézzel szükségeltetik eltávolítani azokat. Az alkatrész tájolása határozza meg a tartószerkezet helyét és mennyiségét. Ajánlott az alkatrészt úgy tájolni, hogy a vizuálisan kritikus felületek ne érintkezzenek a tartószerkezetekkel.
Görbület
Az SLA eljárással előállított alkatrészek pontosságával kapcsolatos egyik legnagyobb probléma a görbület. A görbülés hasonló az FDM-ben előforduló vetemedéshez.
A kikeményedési folyamat során a gyanta a nyomtató fényforrásának hatására kissé összemegy. Ha a zsugorodás jelentős, nagy belső feszültségek alakulnak ki az új réteg és a korábban megszilárdult anyag között, ami az alkatrész görbülését eredményezi.
Az alátámasztás fontos, hogy a nyomtatás veszélyeztetett részeit az alapréteghez rögzítse, és csökkentse a görbülés valószínűségét. Az alkatrész tájolása és a nagyméretű lapos rétegek korlátozása szintén fontos.
A görbülés megelőzésének legjobb módja, ha a tervezési folyamat során szem előtt tartjuk, hogy ahol csak lehetséges, kerüljük a nagy, vékony és lapos területeket és adjunk hozzá olyan szerkezeteket, amelyek megakadályozzák az alkatrész görbületét.
Rétegtapadás
Az SLA nyomtatott alkatrészek izotróp mechanikai tulajdonságokkal rendelkeznek. Ez azért van, mert az adott UV-sugár áthaladása nem elegendő a folyékony gyanta teljes kikeményítéséhez. A későbbi kezelések elősegítik a korábban megszilárdult rétegek nagyfokú összeolvadását. Valójában a kikeményedés a nyomtatási folyamat befejezése után is folytatódik.
Utókezelés
A legjobb mechanikai tulajdonságok elérése érdekében az SLA-alkatrészeket utólagos keményítésnek kell alávetni, mégpedig úgy, hogy intenzív UV-fényben egy keményítő kamrába helyezzük őket. Ez nagymértékben javítja az SLA alkatrész keménységét és hőállóságát, de törékenyebbé is teszi.
Az utó-keményítési folyamat eredményei a következőket jelentik:
- SLA nyomtatóval, standard gyantával nyomtatott alkatrészek tesztdarabjai majdnem kétszer akkora szakítószilárdsággal rendelkeznek a kikeményítés után (65 MPa a 38 MPa-hoz képest).
- Az alkatrészek magasabb hőmérsékleten is terhelhetők (max. 58 ºC-os hőmérsékleten, szemben a 42 ºC-os értékkel)
- A szakítószilárdsága csaknem a felére esik vissza (6,2% a 12%-kal szemben)
Összegzés
Milyen előnyei vannak az SLA 3D nyomtatásnak?
- Nagy méretpontosságú és bonyolult részletességű alkatrészek előállítására képes.
- Az alkatrészek sima felületűek, így ideálisak vizuális prototípusok készítéséhez.
- Speciális anyagok állnak rendelkezésre, például átlátszó, rugalmas és önthető gyanták.
- Az SLA technológia segítségével gyorsan és hatékonyan készíthetők prototípusok és vizuálisan előnyös alkatrészek.
Milyen hátrányai vannak az SLA 3D nyomtatásnak?
- Az SLA alkatrészek általában törékenyek, és nem alkalmasak funkcionális prototípusok készítésére.
- Az SLA alkatrészek mechanikai tulajdonságai és vizuális megjelenése idővel romlani fog, ha az alkatrészeket hosszasan napfény hatásának tesszük ki.
- Ha szükség van tartószerkezetekre, az az SLA alkatrészeken vizuális nyomokat fog hagyni.
Az SLA 3D nyomtatás ökölszabályai:
- Az SLA 3D nyomtatás akkor megfelelő számodra ha sima felületű és finom részletességű vizuális prototípusok előállítását szeretnéd.
- Az SLA ideális kis méretű, fröccsöntéshez hasonló alkatrészek megfizethető áron történő gyártására.
- Az SLA-val nyomtatott modellek nem alkalmasak mechanikailag megterhelő feladatok ellátására.


